Optimización: carga de contenedores y programación de la producción
§← Todos los casos
Casos recientes
Estos dos corren sobre datos de ejemplo generados, así que puedo mostrar cada número. Desarrollé herramientas como estas para clientes, en carga de contenedores, job-shop scheduling, programación de la producción y planificación de circulación de trenes, y esos datos son privados.
Carga de contenedores: 2 contenedores en lugar de 3
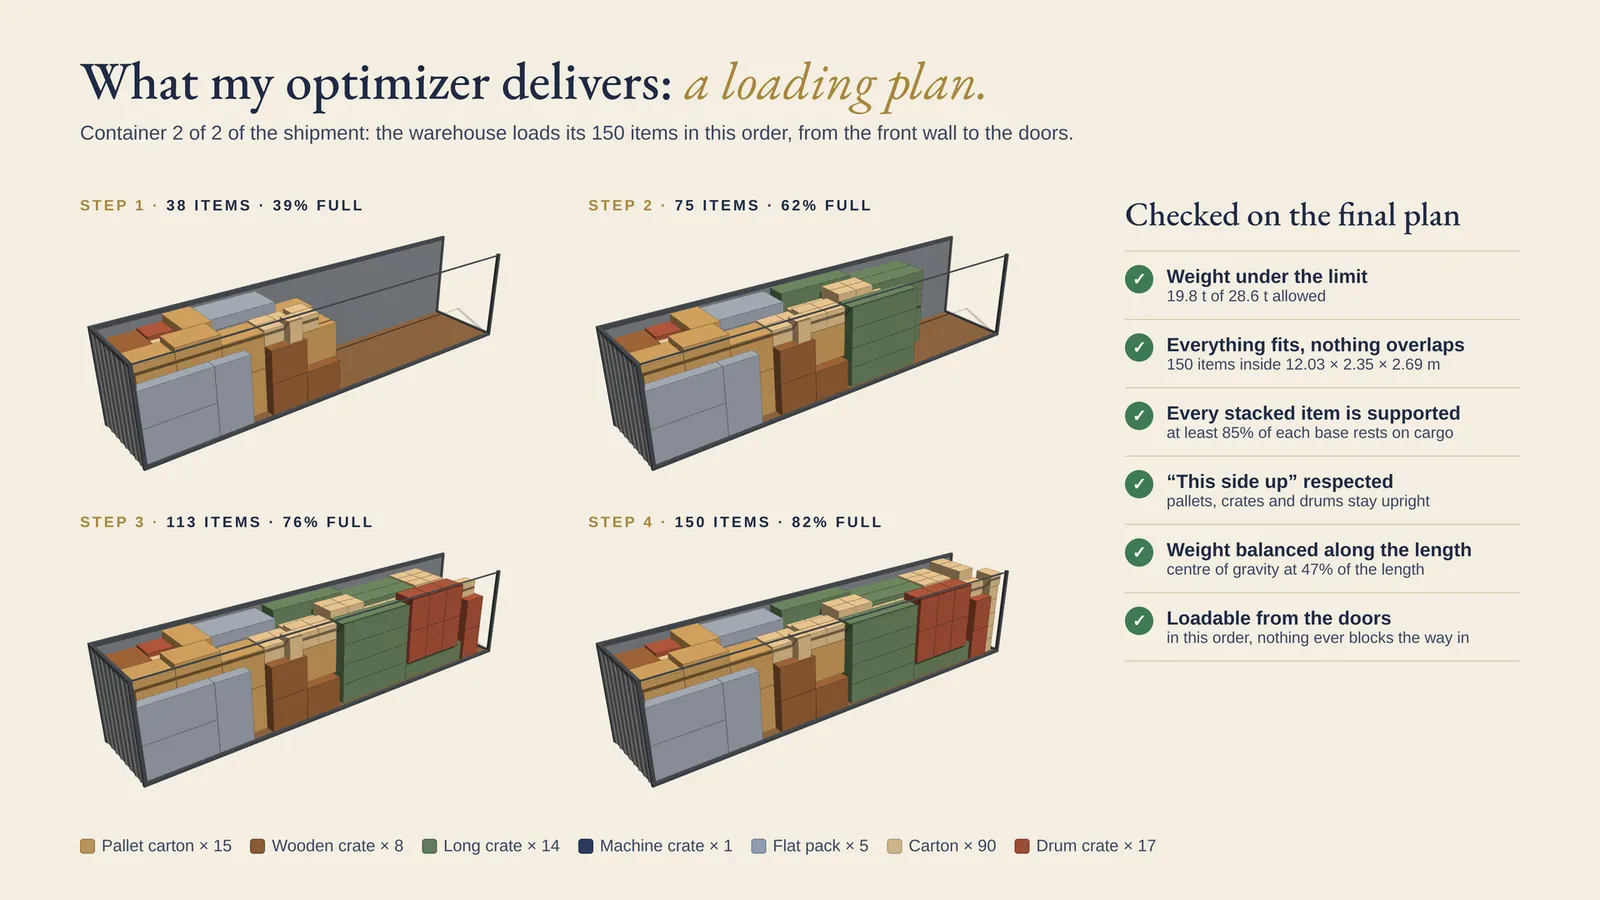
Un envío de 204 bultos, desde cajas sueltas hasta cajones de máquinas de más de una tonelada, tiene que viajar en contenedores high cube de 40 pies. Cargado en el orden de su packing list, necesita tres contenedores, y el último sale lleno apenas al 28%. Con el plan de carga que calculó mi optimizador, entra todo en dos.
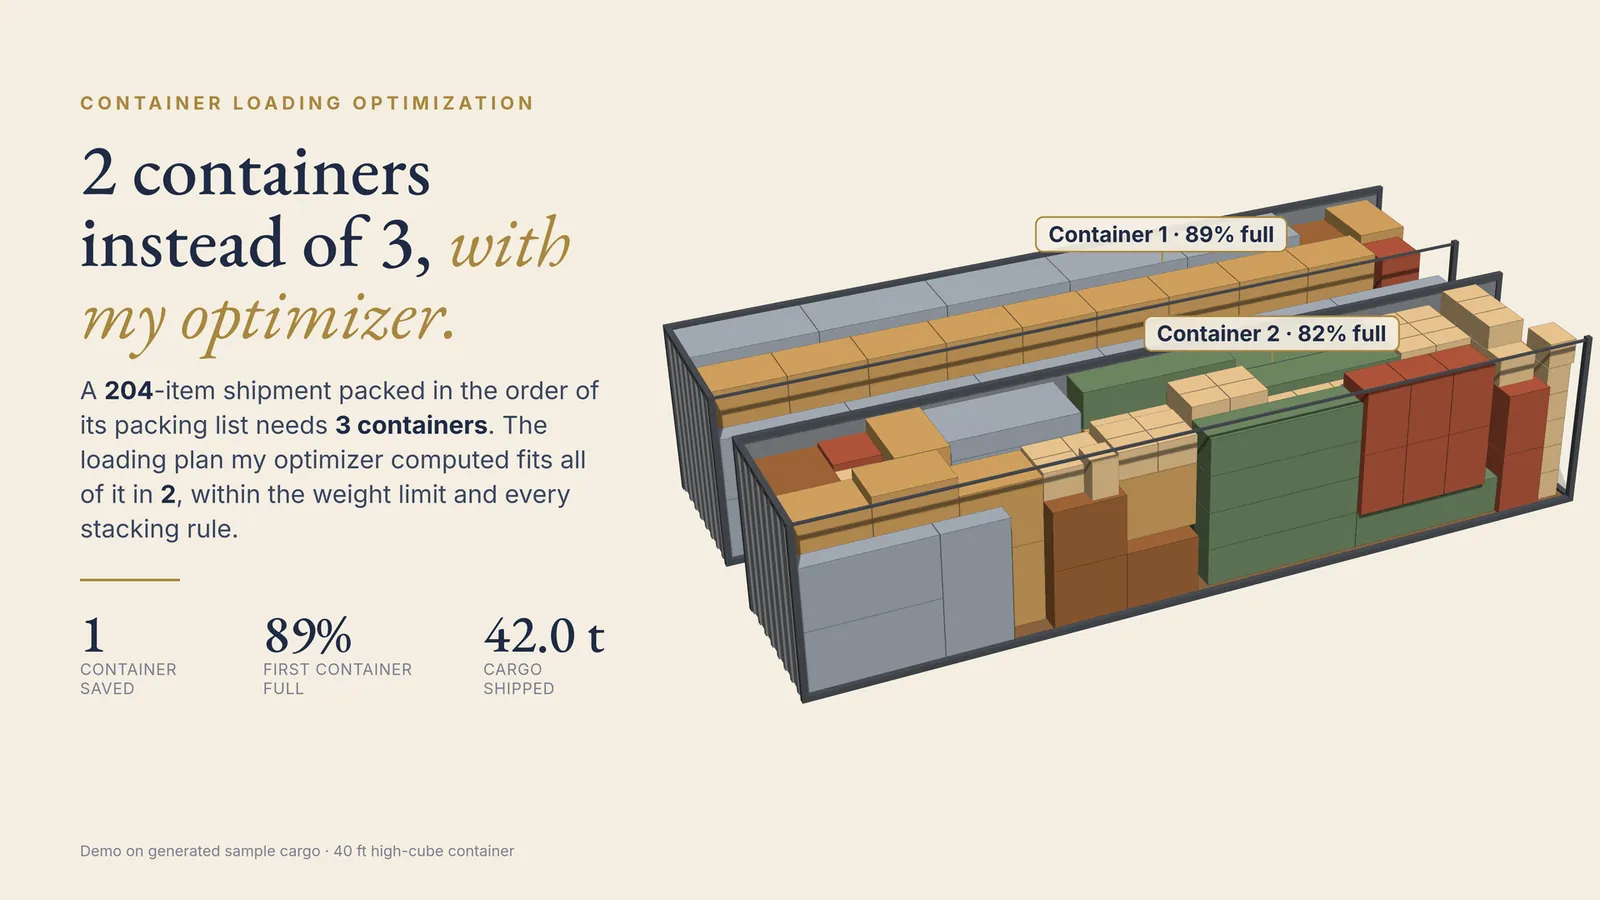
Cada plan respeta la carga útil de cada contenedor, mantiene derechos los cajones marcados "este lado hacia arriba", apoya al menos el 80% de la base de cada bulto apilado sobre la carga de abajo y viene con un orden de carga que el depósito puede seguir desde las puertas. Funciona a partir de una planilla con medidas, pesos y cantidades.
Programación de la producción: pedidos atrasados de 10 a 3
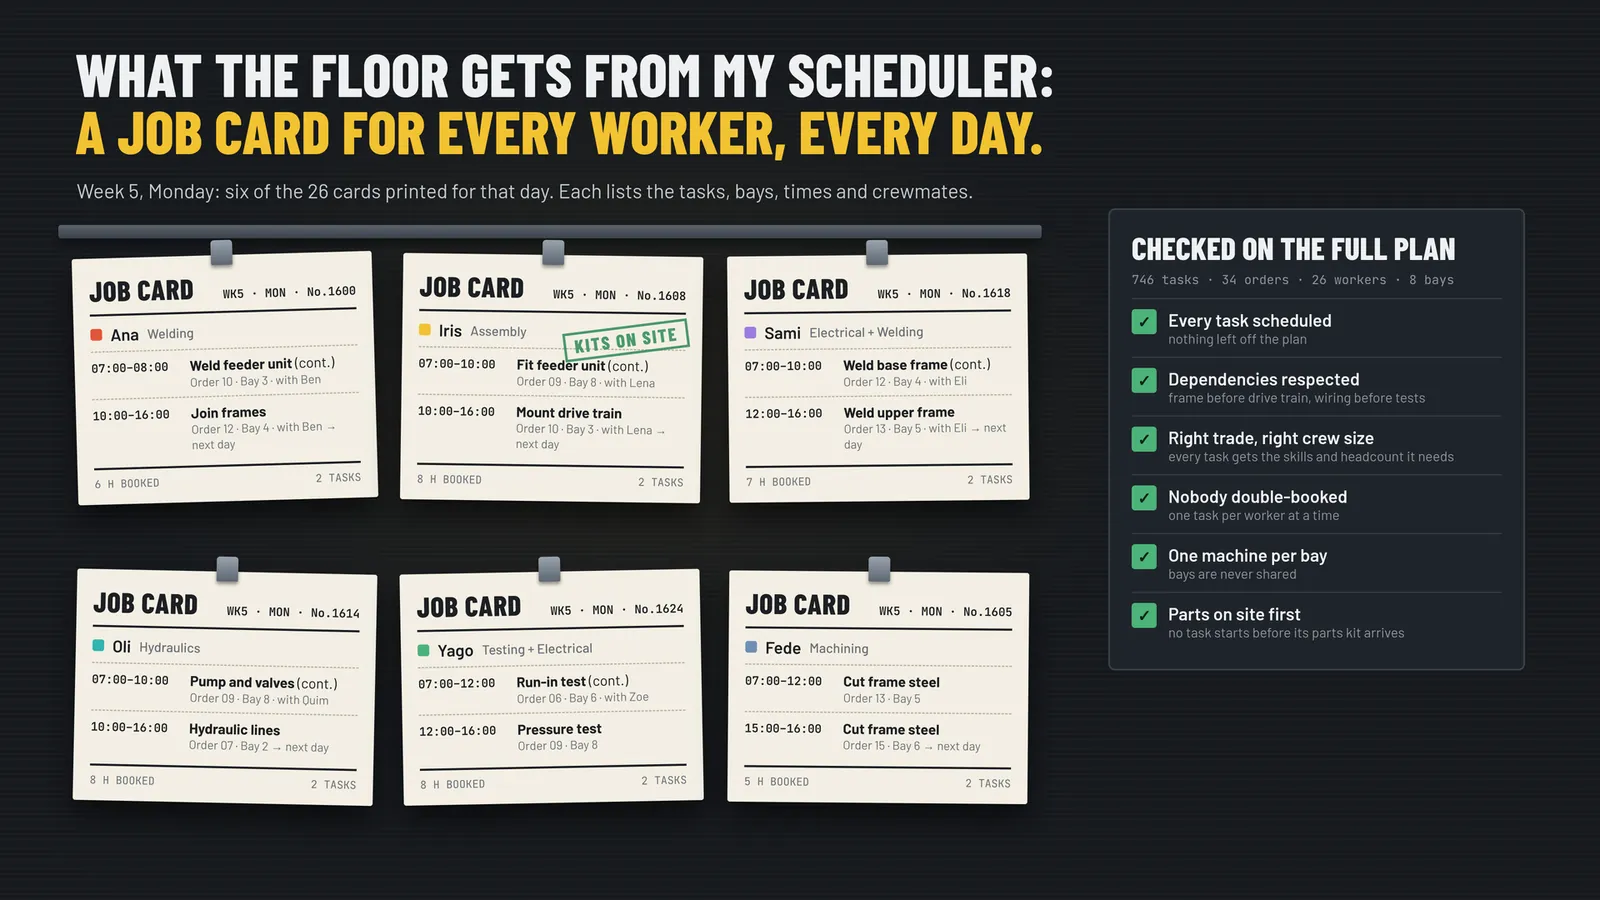
Un taller fabrica 34 máquinas a medida, 746 tareas en total, en 8 bahías de montaje, con 26 operarios que tienen uno o dos oficios cada uno. Cada máquina es una red de tareas que dependen unas de otras y de entregas de piezas. Si se trabaja en el orden en que llegaron los pedidos, 10 se entregan tarde. Mi planificador decide qué pedido va a qué bahía y quién hace cada tarea, hora por hora.
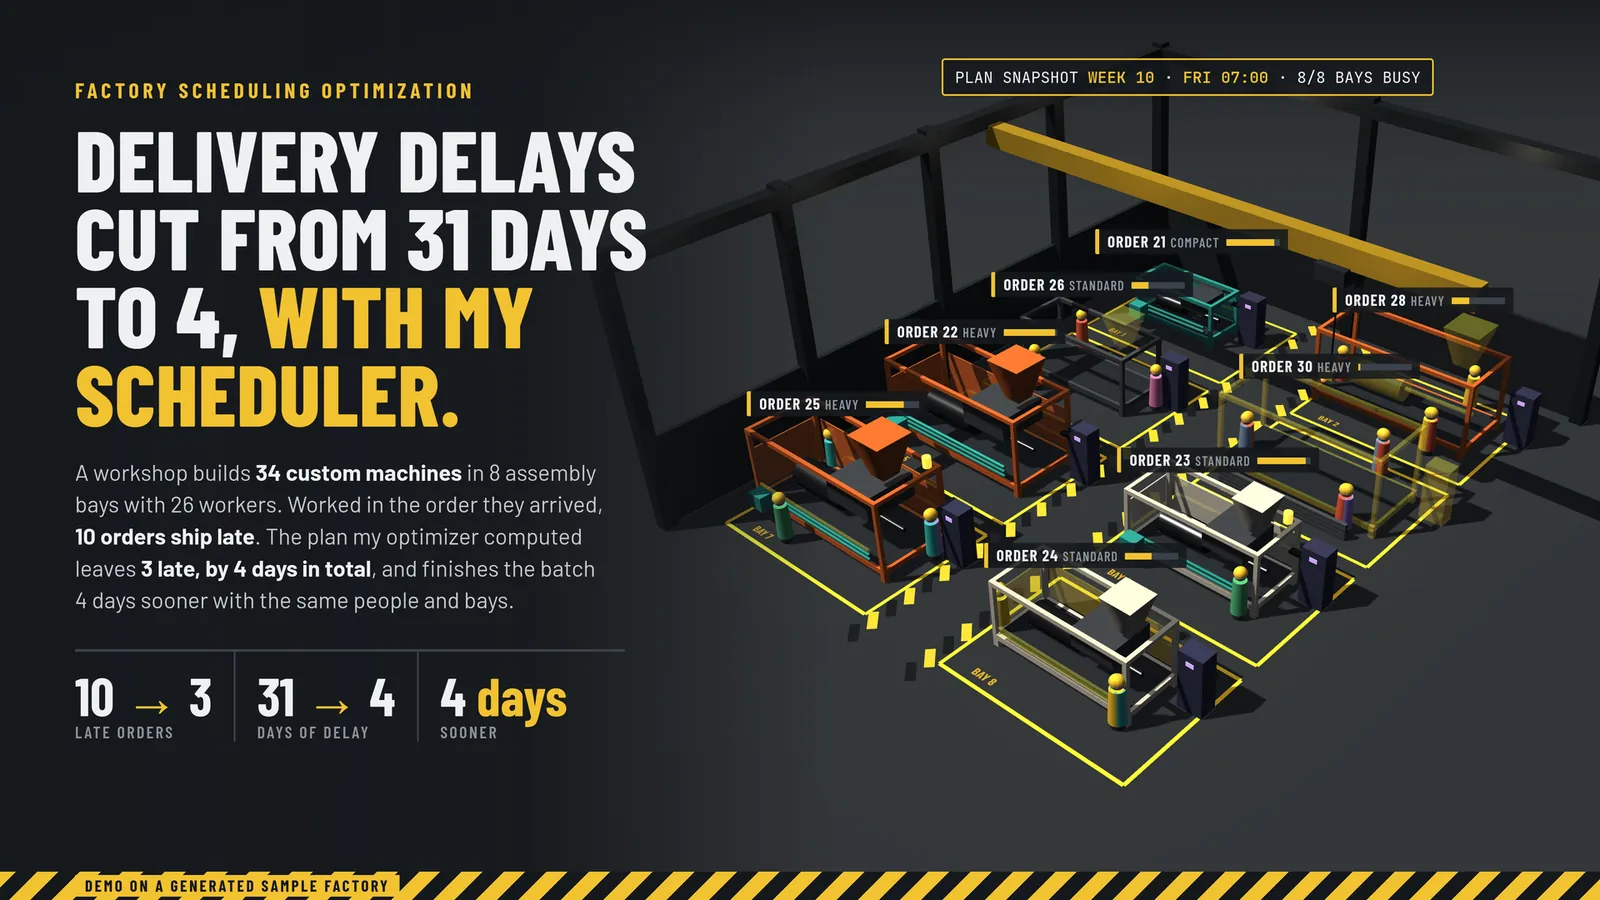
| En el orden de llegada | Con mi planificador | |
|---|---|---|
| Pedidos atrasados | 10 | 3 |
| Atraso total | 31 días hábiles | 4 días |
| Última entrega | día 75 | día 70 |
El resultado es un plan de entregas por pedido y una hoja de trabajo diaria para cada operario, con sus tareas, bahías, horarios y compañeros.
Otros trabajos de optimización
Además de estos dos, modelé y resolví muchos otros problemas de optimización: problemas combinatorios sobre grafos, conjuntos y permutaciones, con metaheurísticas como recocido simulado, búsqueda tabú y algoritmos genéticos (DEAP, PyGAD); job-shop scheduling formulado en Pyomo y PuLP; problemas multiobjetivo con pymoo; y modelos de programación entera mixta resueltos con OR-Tools, CPLEX y Gurobi. Para las instancias más difíciles combiné solvers exactos con heurísticas, y usé procesamiento en paralelo para escalar.
Relacionado: Optimizar la carga de contenedores: tu embarque en menos contenedores · ¿Tu modelo de optimización da infactible o es demasiado lento? Te ayudo a que resuelva · ¿Pedidos siempre atrasados? Armá el plan de producción según tu capacidad real